彭州铸造厂:从铸件来图加工到批量供货,一篇读懂本地铸造配套能力
在成都平原的制造业版图上,彭州的铸造产业一直扮演着"幕后角色"——很多设备的机架、壳体、齿轮坯、衬板,最初都是从这里的熔炼炉里流出来的。对于采购和设备工程师来说,找到一家靠谱的彭州铸造厂,往往意味着交期可控、单价合理、后续改型配合度高。这篇文章结合本地产业实际,把铸件选型、工艺路线、质量控制和采购要点讲清楚,方便你在做供应商筛选时心里有底。
为什么四川的机械厂愿意把订单交给彭州铸造厂
彭州地处成都半小时经济圈,往北接德阳重装基地,往南连成都经开区,周边聚集了大量机床、工程机械、矿山设备、泵阀和汽车零部件企业。这种地理位置决定了彭州铸件厂的天然优势:运输半径短,重货物流成本低,图纸沟通和现场验货都方便。
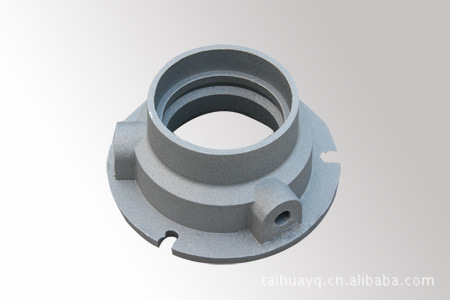
更重要的是产业配套。彭州及周边形成了相对完整的铸造链条,从废钢、生铁、回炉料供应,到模具制作、造型材料、热处理、机加工协作,基本能在本地闭环完成。对于四川铸造厂的客户来说,这意味着一个零件从图纸到毛坯,中间不需要跨省辗转,出问题时也能当天到厂处理。
速成铸造厂主要做哪几类铸件
从材质上划分,本地铸造产能大体覆盖三大类,不同材质对应的使用场景差别很大,选型时不能只看价格。
- 灰铸铁件:常见牌号 HT200、HT250、HT300。石墨呈片状,减震性和导热性好,切削加工性能优良,适合机床床身、立柱、齿轮箱体、电机端盖、飞轮、皮带轮等对刚度要求高、对强度要求中等的零件。
- 球墨铸铁件:常见牌号 QT400-18、QT450-10、QT500-7、QT600-3。经过球化处理和孕育处理,石墨呈球状,强度和韧性明显提升,部分场合可以替代锻钢和铸钢,用于曲轴、齿轮、液压件壳体、制动件、农机配件等承受冲击和疲劳载荷的部位。
- 铸钢件:包括碳钢 ZG230-450、ZG270-500,以及低合金钢等。强度高、焊接性好,适合矿山机械耐磨件、工程机械结构件、大型齿圈、法兰、阀体等重载工况。
除了按材质分类,铸件加工环节通常还包括毛坯清理、热处理和粗加工。有些客户只要毛坯,有些希望直接拿到半成品或成品,这需要在询价阶段就说明清楚,否则报价口径容易对不上。
消失模铸造:本地中小批量定制的常用方案
提到彭州的铸造工艺,消失模铸造是绕不开的一条路线。它的原理是用泡沫塑料做成与零件形状一致的实型模,涂上耐火涂料后埋入干砂中振动紧实,浇注时高温金属液将泡沫模气化,金属液占据原来泡沫的位置,冷却后即得到铸件。
这套工艺的优势比较实在:
- 不需要分型和起模,复杂内腔、深孔、曲面结构一次成型,减少了砂芯拼接带来的错位问题;
- 尺寸精度相对稳定,加工余量可以留得比传统砂型小,后续机加工时间缩短;
- 模具(泡沫模)制作周期短、费用低,特别适合铸件定制中的小批量、多品种、频繁改型场景;
- 干砂回收率高,现场粉尘和废砂排放相对可控,环保压力小一些。
当然它也有边界。铸件壁厚过薄或结构特别复杂、对致密度要求极高的零件,需要评估工艺可行性。另外,泡沫模是一次性的,超大批量生产时单件模具成本会摊薄,但单件泡沫模的消耗仍然存在。所以铸件来图加工之前,让技术员做一次工艺评审很有必要。
与消失模互补的还有树脂砂铸造、覆膜砂铸造、水玻璃砂铸造和熔模(失蜡)铸造。一般来说,中大件、结构件偏向树脂砂和消失模;小件、精密件、表面要求高的件偏向覆膜砂和熔模。真正有经验的彭州铸造厂不会只推一种工艺,而是按件论工艺。
铸件来图加工的完整流程
很多采购第一次做机械配件铸造,不清楚中间要经历哪些环节,导致交期预期偏差。一套规范的流程大致如下:
- 图纸评审:确认材质牌号、尺寸公差、加工面与非加工面、探伤要求、热处理要求。有疑问的地方提前提出,避免做出来才发现干涉或壁厚不足。
- 工艺设计:确定造型方法、浇冒口系统、冷铁布置、收缩率(灰铸铁约 0.8%~1.0%,球铁约 0.6%~0.8%,铸钢约 1.5%~2.0%,具体按结构定)。
- 模具制作:木模、金属模或泡沫模成型。木模适合中大件和中大批量,泡沫模适合复杂件和快速打样。
- 熔炼与炉前控制:中频感应电炉熔炼,配合炉前光谱分析和碳硅当量检测,球铁件还要监控球化率与镁残留量。
- 浇注与冷却:控制浇注温度和浇注速度,温度过高易产生缩孔和粘砂,过低易产生冷隔和浇不足。
- 落砂、清理与热处理:去除浇冒口、飞边毛刺,喷砂或抛丸,必要时进行去应力退火、正火或调质处理。
- 检验与交付:尺寸检测、外观检查、必要时做无损探伤和力学性能试验,合格后包装发运。
流程看着标准,但真正拉开差距的是细节执行。比如厚大断面球铁件的石墨漂浮控制、薄壁灰铸铁件的白口倾向控制、大型铸钢件的冒口补缩设计,这些都是靠经验和反复试制积累出来的。
常见应用场景:铸件都用在哪里
彭州及周边地区的铸造订单,下游分布相当广泛。理解这些场景,有助于判断一家厂子是不是真的"懂你的行业"。
- 通用机械与机床:床身、工作台、箱体、轴承座、齿轮坯、联轴器、导轨座等,以灰铸铁和球铁为主,强调减震性和尺寸稳定性。
- 矿山与工程机械:破碎机衬板、锤头、齿板、履带板、配重块、铲斗齿座,多为高锰钢、合金钢铸件,强调耐磨和抗冲击。
- 泵阀与流体设备:泵壳、叶轮、阀体、阀盖、法兰、管件,材质涵盖灰铸铁、球铁、铸钢及不锈钢,强调致密性和耐腐蚀性。
- 汽车与农机零部件:制动鼓、差速器壳、离合器压盘、悬挂支架、农机犁铧、传动箱体,球铁应用比例较高。
- 水泥建材与环保设备:磨盘衬板、篦板、除尘器壳体、风机叶轮,兼顾耐磨与耐热需求。
- 食品、纺织、化工配套:食品机械的不锈钢机体、纺织机械的导纱件、化工泵的耐蚀过流部件,对材质纯净度和表面质量要求更严。
不同行业的验收标准差异很大。食品和制药类客户往往要求材质证明齐全、表面无砂眼气孔;矿山耐磨件则更看重硬度均匀性和使用寿命。因此,把使用工况讲清楚,比只给一张图纸更容易拿到合适的方案。
质量控制:看得见的检测,才是可信的质量
铸造属于典型的"过程决定结果"的行业,事后挑拣解决不了根本问题。一家靠谱的四川铸造厂通常会把控制点前移:
- 原材料入厂检验,生铁、废钢、合金料按批次留样;
- 炉前快速分析,成分超标立即调整,不带着问题浇注;
- 金相检测,观察石墨形态、珠光体含量、球化级别;
- 力学性能试验,抗拉强度、延伸率、硬度按牌号验收;
- 无损探伤,重要件采用超声波(UT)或磁粉(MT)检测内部与表面缺陷;
- 尺寸与外观全检或抽检,按 GB/T 6414 等标准判定公差等级。
对于采购方来说,最实用的做法是在合同中约定验收依据、抽检比例和让步接收标准。把规则写在前面,后续扯皮的空间就小很多。
怎么挑一家合适的彭州铸造厂
价格永远重要,但只比价格容易踩坑。下面几个维度,建议在实地考察时重点看。
- 工艺匹配度:有没有做过类似的材质和结构,能不能提供同类型产品的实拍或样品。
- 熔炼能力:电炉吨位、单件最大浇注重量、是否有成分在线检测设备。
- 质量记录:能否提供材质报告、探伤报告和以往批次的检测数据,而不是只口头保证。
- 交期与产能:模具制作周期、打样时间、批量生产的月产能,是否有外协环节容易失控。
- 后道配套:能否承接机加工、热处理、表面处理,减少多头协调的成本。
- 沟通响应:技术问题能不能直接对接技术人员,改型、加急能不能快速反馈。
速成铸造厂(zunxunjiankang.com)长期承接灰铸铁件、球墨铸铁件、铸钢件的定制生产,提供从图纸评审、工艺设计到毛坯交付、机加工配套的一站式服务,覆盖消失模、树脂砂等多种造型工艺,适合中小批量、多品种、改型频繁的机械配件铸造需求。
关于铸件采购的几个常见问题
问:最小起订量是多少?
这取决于零件大小和工艺路线。小件通常有起订重量要求,中大件可以按件起订。泡沫模工艺在小批量上比较友好,建议先做单件打样验证。
问:从图纸到样品要多久?
简单件一般几天到两周内可以出样,结构复杂或需要开金属模的会相应延长。给出明确交期前,最好先做一次工艺评审。
问:铸件出现砂眼、缩孔怎么办?
先判断是工艺原因还是使用原因。规范的做法是封样留证、分析缺陷位置和成因,必要时调整浇冒口或改变浇注温度,而不是单纯靠补焊掩盖。重要受力件一般不允许补焊。
问:能不能只做毛坯,不做机加工?
可以。毛坯交付时需明确加工余量、基准面和公差要求。如果后续工序自己有能力做,分开采购往往更灵活。
写在最后
铸造是个慢功夫行业,炉子、砂子、模具、经验,缺一样都做不稳。彭州铸造厂的价值,不在于报出最低的价格,而在于把工艺方案想清楚、把质量波动控制住、把交期兑现。对于正在寻找稳定铸件供应商的四川及周边企业来说,先小批量试单,再逐步放量,是风险最低也最务实的合作方式。